Oficina de moldes de gesso: da presa do material à limpeza das juntas
Ficha do material
- Assunto
- Moldação e fundição em gesso
- Formato
- Notas de oficina, em texto
- Âmbito
- Prática de ateliê em Portugal
- Correio
- [email protected]
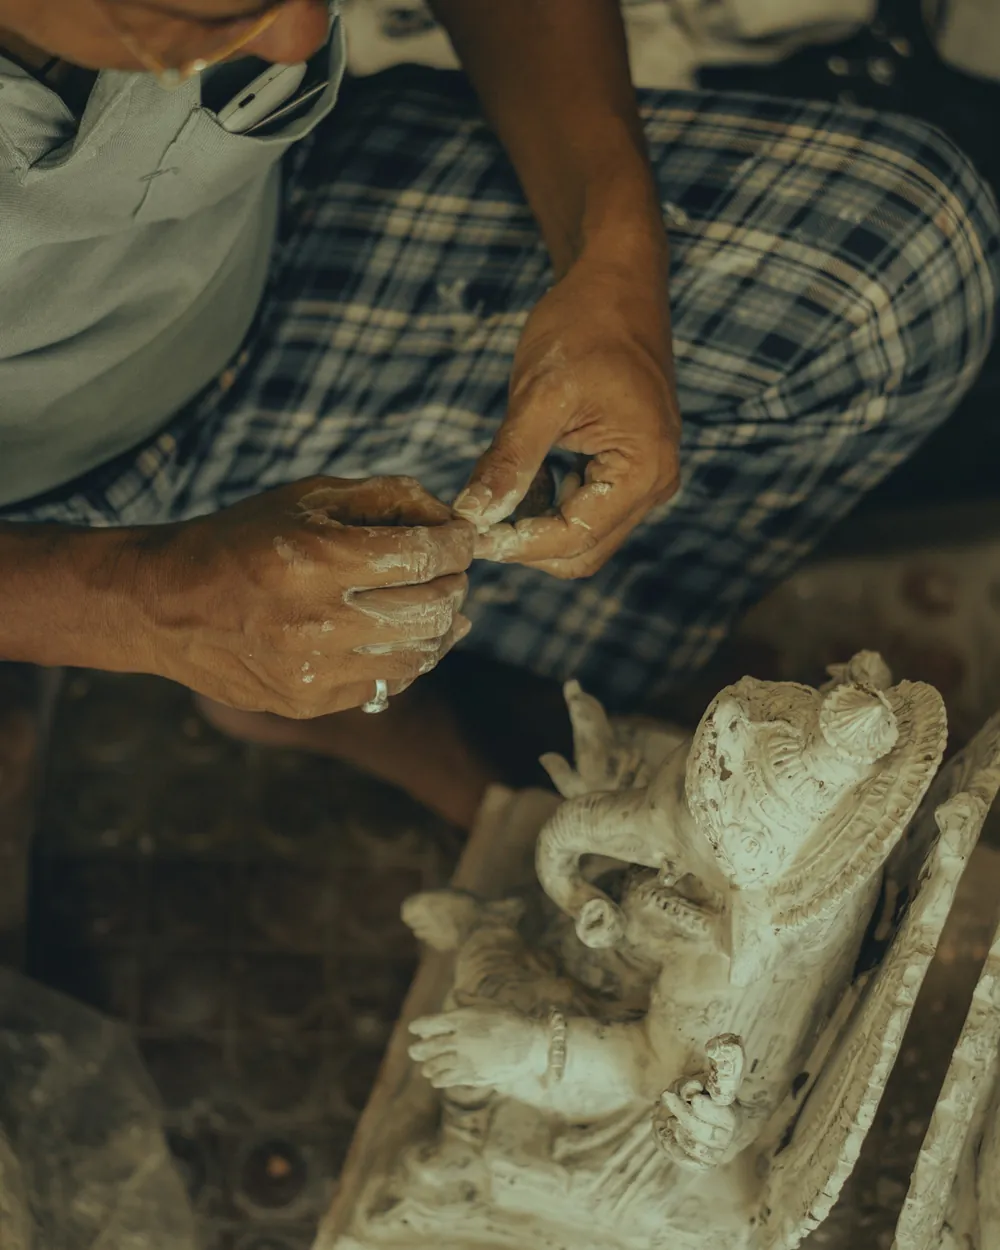
Estas páginas reúnem o que se costuma aprender de forma dispersa numa oficina de moldação: como o gesso pega, onde passa a linha de divisão de um molde de peças, porque é que uma parede demasiado fina estala ao desmoldar e porque é que o pó de gesso é o problema menos falado e mais persistente de um ateliê. O texto segue a ordem real do trabalho, do balde ao acabamento.
01
O gesso de moldação: água, presa e calor
O gesso de moldação é sulfato de cálcio hemi-hidratado. Quando entra em contacto com a água, volta a fixar as moléculas que perdeu na calcinação e cristaliza numa massa sólida. Toda a prática de oficina gira à volta desse intervalo curto em que a mistura ainda é líquida, depois pastosa, e por fim já não se deixa trabalhar.
A diferença entre os gessos comerciais está sobretudo na forma dos cristais e, por consequência, na quantidade de água que pedem. Um gesso comum de moldação aceita bastante água por quilo, dá uma peça leve, porosa e macia de raspar. Um gesso de tipo alfa, vendido como gesso cerâmico ou gesso-pedra, pede muito menos água, endurece mais denso e regista melhor o pormenor — é o que se usa quando o molde tem de aguentar dezenas de vazamentos ou quando a superfície da peça vai ficar à vista.
A regra prática de mistura é sempre a mesma: água primeiro, no balde, e o gesso peneirado à mão por cima, em chuva, até deixar de ser absorvido e começar a formar ilhas à superfície. Segue-se uma pausa de um ou dois minutos para o pó embeber, e só depois a mexedura, lenta e com a mão junto ao fundo, para não arrastar ar. Quem deita água sobre gesso já seco no fundo do balde obtém grumos que nenhuma mexedura desfaz.
A presa anuncia-se pelo calor. A reação é exotérmica: quando o balde aquece de forma nítida, a cristalização está em curso e a massa já não deve ser mexida nem corrigida com mais água — acrescentar água nessa fase parte os cristais em formação e deixa a peça friável. Água morna acelera; água muito fria e ambientes frios atrasam. Um ateliê no Norte, no inverno, trabalha com tempos visivelmente mais longos do que o mesmo ateliê em agosto.
02
Molde de peças e moldes de cola
Um modelo simples, sem reentrâncias, tira-se num molde de duas peças. Tudo o resto obriga a decidir onde passam as linhas de divisão, e essa decisão é feita antes de se misturar gesso nenhum. Roda-se o modelo à luz e procura-se, em cada zona, a linha de maior secção: o percurso em que o molde consegue sair sem ficar agarrado. Onde a forma volta para dentro — uma prega, um braço colado ao corpo, uma orelha — é preciso mais uma peça.
A separação faz-se com lâminas de latão espetadas no barro ou com um cordão fino de barro assente ao longo da linha; o gesso encosta a essa barreira e para. Cada face de junta leva encaixes cónicos, abertos com a ponta de uma colher ou com um gancho, para que as peças só fechem numa posição. Sem encaixes, um molde de cinco peças fecha sempre com um desvio de um milímetro e a peça sai com degraus.
Os moldes de cola — gelatinas reversíveis, derretidas em banho-maria e vertidas sobre o modelo — resolvem contraformas que nenhum molde de peças resolve, porque a massa é elástica e sai de zonas fechadas. Em troca, são sensíveis ao calor, perdem definição a cada fusão e exigem uma casca de gesso por fora para não deformarem. Hoje ocupam um nicho estreito, sobretudo em conservação e em cópias pontuais, mas o raciocínio que as sustenta é exatamente o mesmo que se aplica ao silicone.
- Marcar as linhas de divisão a lápis sobre o modelo antes de montar qualquer barreira.
- Contar as peças em voz alta e verificar, uma a uma, se cada uma sai a direito.
- Abrir encaixes assimétricos: dois iguais deixam montar o molde ao contrário.
- Numerar as peças na parte de fora, com lápis de carpinteiro, assim que desmoldam.
- Deixar uma aba plana em cada peça para apertar as cintas sem escorregar.
Nota de sequência
As secções seguem a ordem do trabalho: material, molde, separação, vazamento, acabamento e, por fim, a manutenção do espaço onde tudo isto acontece.
03
Desmoldantes e preparação das superfícies
Gesso sobre gesso agarra-se de forma definitiva. Entre uma peça de molde e a seguinte, ou entre molde e peça vazada, tem de existir sempre uma película que impeça o contacto direto sem encher o pormenor. O desmoldante clássico das oficinas de formação é a solução de sabão: sabão mole dissolvido em água quente, batido até ganhar uma espuma fina e aplicado com trincha macia em várias demãos, retirando o excesso de cada uma com uma esponja quase seca antes de aplicar a seguinte.
A superfície certa não é oleosa nem brilhante em excesso: fica com um brilho acetinado, uniforme, sem espuma acumulada nos cantos. Espuma deixada num canto reproduz-se na peça como um rendilhado de bolhas. Em alternativa usam-se ceras de desmoldagem e vaselina diluída, que dão uma barreira mais grossa e por isso perdem um pouco de definição — aceitável em peças de superfície simples, discutível num relevo fino.
O gesso seco é poroso e bebe. Antes de vazar sobre um molde de gesso já curado, satura-se o molde com água limpa até deixar de absorver; caso contrário, o molde rouba água à mistura fresca, a face da peça fica pulverulenta e as duas superfícies colam. Os moldes de silicone dispensam desmoldante para vazar gesso, mas exigem-no quando se faz silicone sobre silicone.
04
Moldes de silicone e cascas de suporte
O silicone bicomponente resolve o que o gesso rígido não resolve: formas com reentrâncias, texturas profundas, modelos que não se deixam dividir. Existem dois grandes tipos, e a distinção importa mais do que parece. Os de condensação são tolerantes, quase não exigem rigor de pesagem e contraem ligeiramente com o tempo. Os de adição registam melhor o pormenor e mantêm as medidas, mas são inibidos por enxofre, por certas plasticinas, por látex e por resíduos de outros materiais — basta uma luva errada para deixar uma mancha permanentemente pegajosa na superfície do molde.
A aplicação faz-se de duas maneiras. Vazamento em bloco, com o modelo fechado numa caixa e o silicone vertido em fio fino de um só ponto, para o ar subir; ou aplicação à trincha, com silicone tixotrópico, camada de contacto primeiro, bem pressionada contra a forma para não deixar ar preso, e camadas seguintes mais espessas até uma parede uniforme.
Um molde de silicone flexível sem apoio deforma-se com o peso do próprio gesso. Daí a casca de suporte — a mãe do molde — normalmente feita em gesso reforçado, em duas ou três peças, com encaixes e uma linha de corte marcada por um cordão antes de aplicar o gesso. A casca tem de fechar sem forçar: se aperta, o molde deforma para dentro; se folga, a peça sai com uma costura grossa.
- Provar a mistura numa amostra pequena quando o modelo é de material desconhecido.
- Aplicar a camada de contacto com a trincha em movimentos curtos, sempre a empurrar o ar para fora.
- Marcar a linha de corte da casca antes de qualquer gesso, com cordão ou barro.
- Deixar curar o tempo indicado pelo fabricante, sem forçar o desmolde.
- Guardar o molde fechado dentro da casca, ao abrigo da luz direta.
05
Vazamento, compactação e enchimento
Verter gesso é um gesto único e contínuo. A mistura entra por um só ponto, de preferência o mais baixo e estreito, e deixa-se correr para que a frente de gesso empurre o ar à sua frente em vez de o fechar dentro do molde. Interromper a meio e recomeçar deixa uma linha visível que depois se solta.
A compactação faz-se por vibração: batidas curtas e regulares na bancada, ou uma mesa vibratória, até as bolhas subirem e a superfície ficar espelhada. Vibrar demais separa a mistura e faz a água subir em excesso; vibrar de menos deixa bolhas exatamente onde ninguém as quer, nos pontos altos do relevo.
Para peças ocas, trabalha-se por camadas ou por rotação. A primeira camada, fina e sem reforço, entra com a mistura ainda muito fluida e cobre toda a superfície do molde; a segunda, já em fase de natas, é aplicada à mão ou à trincha e é a que constrói parede. Rodar o molde fechado enquanto a mistura endurece distribui o material e evita acumulações no fundo, que só acrescentam peso e tensão.
06
Armação e espessura de parede
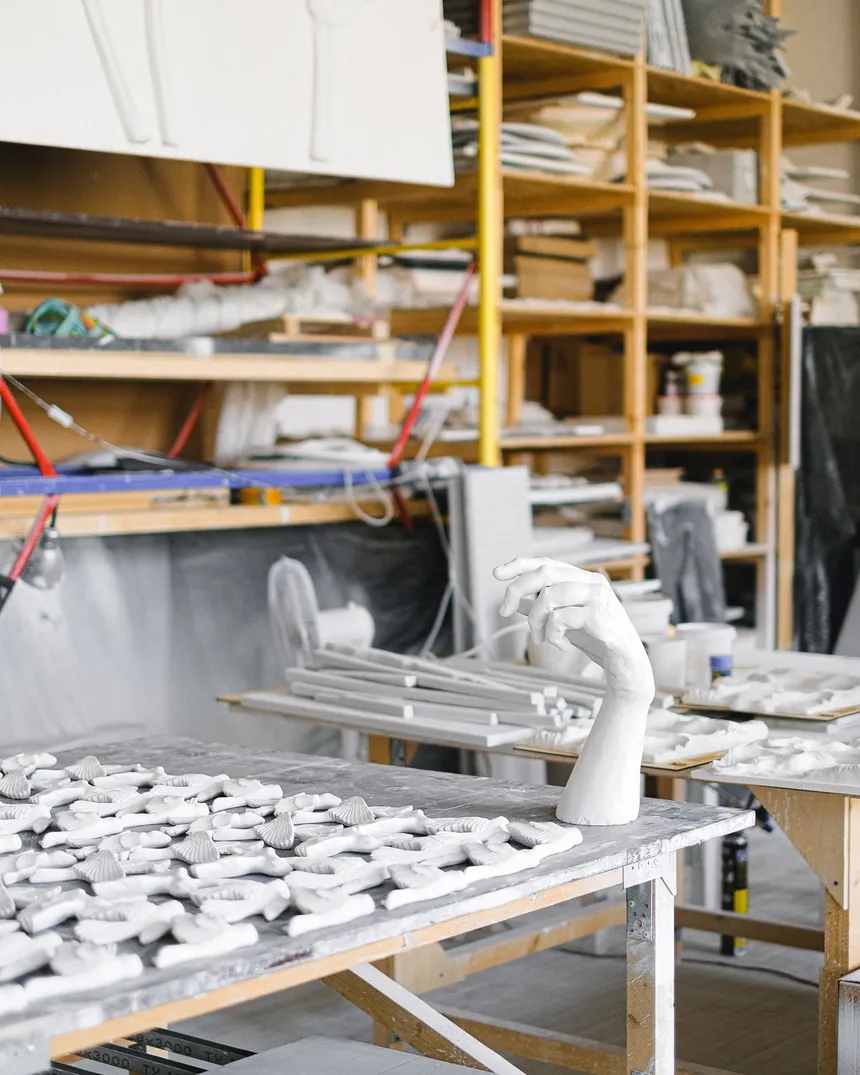
O gesso resiste bem à compressão e mal à tração: parte onde é puxado. A armação existe para absorver esse esforço e para segurar as zonas que se projetam — braços, ramos, bordos finos. Estopa, juta, sisal ou fibra de vidro, embebidos em mistura e aplicados na fase de natas, distribuem a tensão; arames dobrados acompanham elementos salientes.
A regra que mais falha é a da posição: o reforço tem de ficar dentro da parede, envolvido por gesso dos dois lados, e nunca encostado à face visível. Fibra que aflora à superfície aparece como uma nervura; arame encostado à face mancha ao longo dos meses se não for galvanizado, e mesmo galvanizado desenha um vinco quando a peça seca e contrai.
A espessura pede o mesmo cuidado. Uma parede muito fina estala ao desmoldar; uma parede muito grossa acrescenta peso, seca mais devagar e concentra tensões nos cantos. O objetivo não é uma medida exata mas uma espessura constante: variações bruscas entre zonas grossas e finas são o ponto onde a fissura escolhe passar. Em peças grandes, vale mais reforçar com nervuras internas discretas do que engrossar a parede toda.
- Aplicar sempre uma camada de gesso antes da primeira fibra, para proteger a face.
- Rasgar a fibra em vez de a cortar a direito, para os bordos se fundirem na massa.
- Reforçar bordos, orifícios e zonas de aperto, onde a peça vai ser pegada.
- Verificar a espessura ao longo de toda a peça, não só no ponto mais acessível.
- Evitar cantos vivos no interior: um filete arredondado reparte melhor o esforço.
07
Limpeza das juntas e acabamento da peça
Toda a peça sai do molde com o desenho das juntas gravado: uma lâmina fina de gesso onde as peças do molde se encostaram. Retirá-la é trabalho de minutos se for feito com a peça ainda verde, isto é, húmida e macia; é trabalho de lixa e paciência se se deixar secar dias.
A rebarba corta-se de raspão, com uma faca de lâmina flexível ou um estique, sempre no sentido em que a lâmina afasta material da superfície em vez de a levantar. Depois alisa-se com a própria lâmina em ângulo baixo, de forma a continuar a curva vizinha; só no fim, e com a peça já mais seca, se passa lixa fina, movimentando na direção do pormenor e não contra ele.
Bolhas e falhas reparam-se com gesso fresco. Abre-se a bolha até chegar a material sólido, humedece-se a zona para que não roube água à massa nova, aplica-se gesso em ligeiro excesso e corta-se ao nível quando ganha consistência de queijo. Uma reparação feita sobre superfície seca e sem abrir a cavidade solta-se mais tarde, quase sempre no momento em que a peça é manuseada.
Nota sobre secagem
Uma peça pode estar dura ao toque e ainda conter bastante água. No clima atlântico, com humidade alta durante largas semanas do ano, a secagem completa leva vários dias e, em peças grossas, mais de uma semana.
08
Tonalização e tratamento da superfície
Gesso húmido não aceita acabamento. Qualquer selante, pátina ou tinta aplicada antes da secagem completa fecha a água dentro da peça e aparece, semanas depois, como manchas e eflorescências. A primeira decisão do acabamento é, por isso, esperar.
A segunda é selar ou não selar. Sobre gesso cru, a cor entra de forma desigual: as zonas mais porosas bebem mais e escurecem, o pormenor apagado fica com nuvens. Uma selagem leve — goma-laca diluída, cola diluída em água, um acrílico mate muito fino — uniformiza a absorção sem tapar o desenho. Selar a mais, em contrapartida, transforma a superfície num plástico brilhante que trai a natureza do material.
As pátinas mais convincentes trabalham por contraste entre fundo e relevo: aplica-se uma velatura de pigmento diluído, deixa-se assentar nas zonas baixas e retira-se com pano das zonas altas, repetindo em camadas finas até a leitura da forma melhorar. Ceras pigmentadas dão um acabamento sedoso e permitem polimento localizado. Em todos os casos, vale a pena provar num fragmento de gesso da mesma mistura antes de tocar na peça.
09
Ventilação, pó e arrumação do espaço
O pó de gesso é fino, seco e mantém-se muito tempo suspenso. Irrita as vias respiratórias e os olhos, assenta em tudo e volta a levantar-se ao mínimo movimento. Nenhuma oficina de moldação se mantém utilizável sem uma rotina de limpeza que não dependa da vontade do momento.
Varrer a seco é a pior opção: devolve ao ar quase todo o pó que estava assente. O que funciona é aspirar com filtro adequado a partículas finas e passar pano húmido a seguir, sempre no fim do trabalho e não no início do seguinte. Ao lixar, mesmo peças pequenas, usa-se máscara de partículas e, se possível, extração junto ao ponto onde o pó é gerado.
A água de lavagem é o segundo problema. Gesso em suspensão endurece dentro da canalização e não volta atrás. A solução de oficina é sempre a mesma: um balde ou tanque de decantação onde se lava a ferramenta, o sólido deposita-se no fundo, a água clarificada é retirada por cima e o depósito seco vai para resíduo sólido. Restos de mistura deixam-se endurecer no balde e saem por flexão das paredes, sem qualquer detergente.
- Aspirador com filtro para partículas finas e pano húmido; nunca vassoura seca.
- Máscara de partículas ao lixar e ao peneirar gesso a seco.
- Ventilação cruzada durante a mistura e a limpeza, não apenas no fim do dia.
- Tanque de decantação obrigatório; lava-loiça comum fica inutilizado em poucas semanas.
- Sacos de gesso fechados e afastados do chão: humidade absorvida encurta o tempo de presa.
- Prateleira de secagem arejada, longe de aquecedores e de sol direto sobre a peça.
Conteúdos publicados
Tutilda é um projeto editorial dedicado a um único assunto: o trabalho com gesso em moldação e fundição. O que aqui se publica são textos de oficina, escritos em linguagem corrente, organizados pela sequência real das operações e revistos sempre que a prática mostra que uma formulação era imprecisa.
- Notas sobre o comportamento do material: água de mistura, tempos de presa, temperatura, secagem.
- Descrições de procedimentos de molde: divisão em peças, encaixes, cascas de suporte, moldes flexíveis.
- Listas de verificação para as fases em que um esquecimento se paga caro — desmoldantes, vazamento, desmolde.
- Vocabulário de oficina, com os termos que circulam entre quem trabalha em gesso.
- Notas sobre segurança e manutenção do espaço: pó, ventilação, resíduos.
Não se publicam preços, catálogos, recomendações de marcas nem qualquer forma de intermediação comercial. O material destina-se a quem está a aprender, a quem retoma a prática depois de uma pausa e a quem precisa de confirmar um detalhe antes de misturar o próximo balde.
Contacto
O projeto não tem formulários, subscrições nem contas de utilizador. Para correções, dúvidas sobre um procedimento descrito ou sugestões de assuntos a desenvolver, a via é o correio eletrónico: [email protected]. As mensagens são lidas por quem escreve os textos e servem, com frequência, para rever passagens pouco claras.